English
 日本語
 Français
 Español
 عربى
 italiano
Actualités de l'industrie
 Oct 26, 2026
 Publié par Administrateur
Opération de découpe expliquée : tolérances, coûts d'outillage et choix de la presse
Un acheteur signe une épreuve en carton pliant en mars, et six semaines plus tard, 40 000 flans plats arrivent avec des plis qui s'ouvrent le long du pli. Rien n’allait avec l’œuvre d’art. L'opération de découpe avait été cotée au prix pour mille et rien d'autre.
Conclusion d'abord : une opération de découpe à l'emporte-pièce est un processus de presse à part entière, et elle est jugée sur trois chiffres : la géométrie du pli par rapport à l'épaisseur de la planche, l'enregistrement de l'impression à la découpe et le temps de préparation par matrice. Le tonnage et la marque de la presse ne vous disent presque rien sur la capacité de pliage propre d'un carton à 40 000 unités.
Ce qui suit décompose l'opération en parties physiques, compare les trois itinéraires de production en termes de coût et de tolérance, montre où se trouve l'argent caché et définit un parcours de qualification que vous pouvez suivre avant que la première matrice ne soit commandée.
Content
- 1 Que se passe-t-il réellement lors d’une opération de découpe
- 2 À plat, rotatif et laser : comment les trois itinéraires se comparent
- 3 Où va l'argent pour un tirage de cartons de 50 000 pièces
- 4 Où se situe la découpe dans les formats d'emballage
- 5 Qualifier un fournisseur de découpe en six étapes
- 5.1 Envoyez le tableau, pas seulement un PDF
- 5.2 Confirmer le sens du grain sur le tracé
- 5.3 Demander les spécifications du pli par écrit
- 5.4 Correction de la tolérance d'enregistrement dans le PO
- 5.5 Voir la première feuille et le décompte de préparation
- 5.6 Convenir de la gestion des déchets et du NQA
- 6 Notes d'entretien, d'usure et de conformité
Que se passe-t-il réellement lors d’une opération de découpe
Une matrice de règles en acier est une base en contreplaqué avec des règles tranchantes comme des rasoirs pliées dans le contour de votre flan plat. Les règles de coupe traversent la planche ; règles de pliage, réglées légèrement plus bas et plus émoussées, comprimez-les pour que les charnières soient pliées au lieu de se déchirer. La matrice se trouve dans une presse à plateau et une contre-plaque en dessous porte une matrice qui correspond à chaque ligne de pli. La pression, et non la vitesse, est la variable qui compte.
Coupé contre pli
Les règles de coupe pénètrent entièrement dans la planche. Les règles de pliage s'arrêtent. Un pli trop profond fissure le revêtement ; trop superficiel et le pli s'écarte de la ligne lors du collage.
Préparation
Du ruban adhésif et des cales en papier sont superposés sous la contre-plaque pour uniformiser la pression sur la feuille. Cette étape est celle où un travail de 30 minutes devient tranquillement un travail de 90 minutes.
Entailles et décapage
De minuscules entailles maintiennent chaque blanc de la feuille dans la presse. Les déchets sont ensuite décapés à la main ou par une station de décapage, et les entailles trop fortes déchirent la planche lors de l'éclatement.
Inscription
L’alignement impression-découpe est défini à partir du bord de la pince. Sur un panneau litho laminé, ±0,3 mm est réaliste ; sur du kraft non couché, ±0,5 mm est une attente raisonnable.
La vitesse est rarement la contrainte. Un plateau à plat fonctionnant dans un carton pliant de 250 à 400 g/m² produira 3 000 à 5 000 feuilles par heure une fois réglées, mais les premières centaines de feuilles appartiennent à la préparation et non à votre commande. Les formes avec des fenêtres découpées au laser suivent la même logique sur une machine différente : l'ouverture est découpée avec un outil différent.
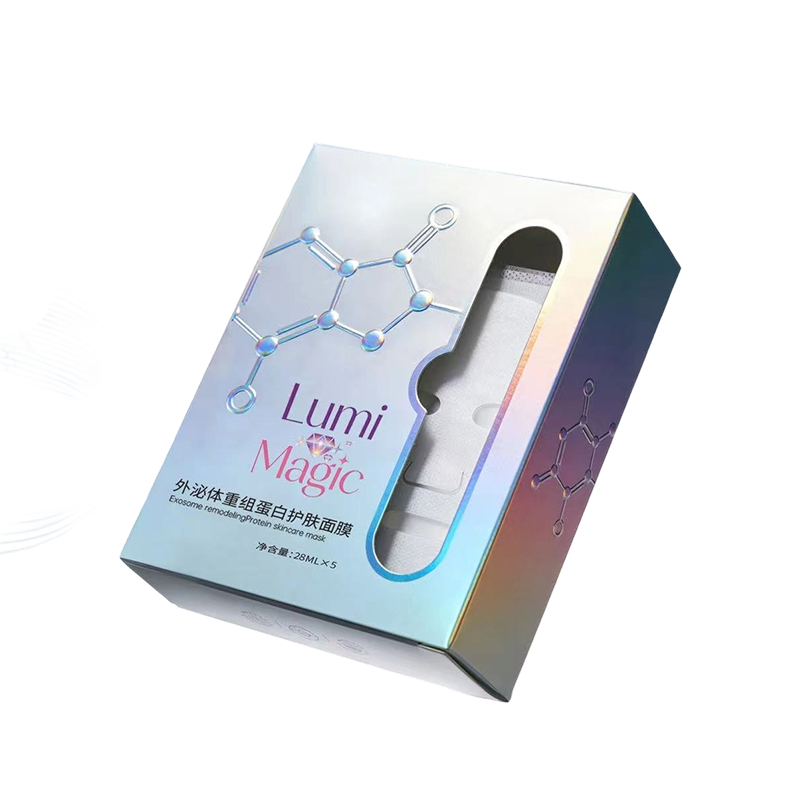 Boîte de soins de la peau irisée découpée avec fenêtre découpée au laser La fenêtre de forme personnalisée et le papier cartonné arc-en-ciel holographique font que ce carton emballé à plat mérite d'être examiné là où les ouvertures découpées au laser et la préparation diffèrent de la découpe standard. Voir le produit →
À plat, rotatif et laser : comment les trois itinéraires se comparent
Les itinéraires ne sont pas interchangeables et la différence apparaît bien plus dans l'outillage et le changement que dans la coupe elle-même.
Pour un carton de cosmétiques de 20 000 pièces en carton de 350 g/m², le plateau à plat l'emporte presque à chaque fois. Pour un programme d'expédition de carton ondulé de deux millions d'unités, un cylindre rotatif récupère son coût en quelques semaines. Le laser convient aux prototypes et aux formes qui nécessiteraient autrement une matrice à quatre chiffres pour être reproduits – utile pour un test de marché, coûteux comme plan de production. Un carton à fond verrouillé avec une base pliable et repliable est une bonne référence : si le fournisseur de plateau ne peut pas maintenir l'équerre de la base, la disposition des matrices est le problème.
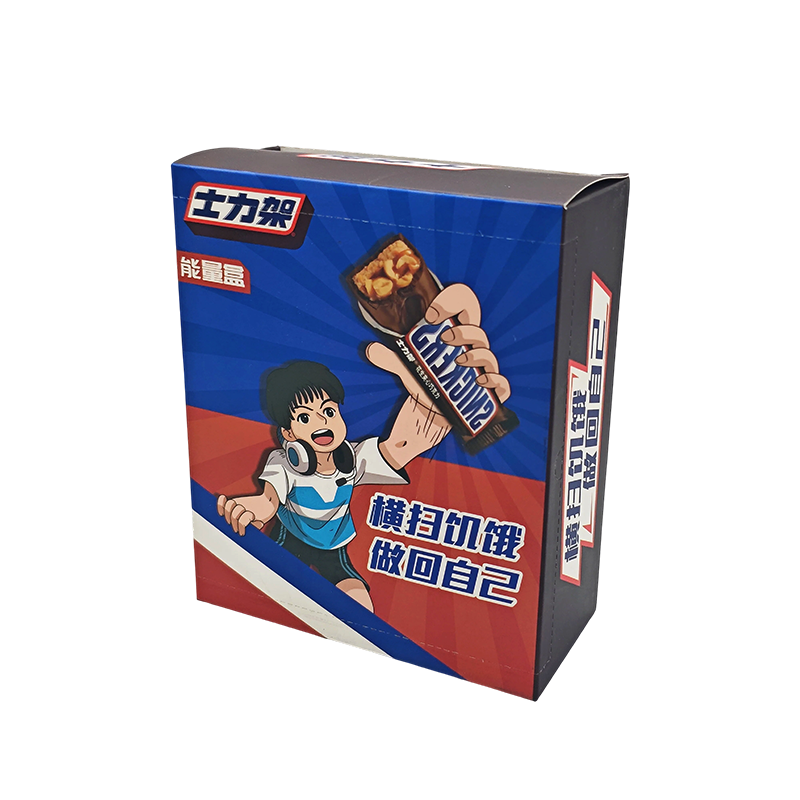 Carton de chocolat en carton blanc à fond auto-verrouillé Une base à verrouillage sans colle et une surface imprimable à six côtés conviennent à l'emballage du chocolat, en particulier lorsque l'on compare la construction du carton à fond verrouillé et la structure des prix unitaires. Voir le produit →
Où va l'argent pour un tirage de cartons de 50 000 pièces
Le prix unitaire cache la structure. Décomposé, un programme typique de boîtes pliantes ressemble au tableau ci-dessous.
Parce que le temps de presse domine, les acheteurs qui négocient uniquement sur le prix unitaire manquent l’effet de levier. Une réduction de 10 % du coût de préparation vaut plus qu'une réduction de 3 % du coût des planches. Un gaspillage de carton de 3 à 8 % est normal et provient de la mise en page plutôt que d'une négligence ; un nid plus serré qui gagne un flan supplémentaire par feuille permet généralement d'économiser plus que n'importe quelle mise à niveau de presse.
Demandez à quoi ressemble la première feuille. Un découpeur discipliné le conserve, signé et daté, et le revérifie après 10 000 impressions, car les règles en acier s'usent et les plis dérivent de quelques centièmes de millimètre bien avant que quelque chose ne semble mal.
Où se situe la découpe dans les formats d'emballage
Presque tous les formats papier passent au moins une fois par une filière. La répartition ci-dessous reflète la situation du volume dans un portefeuille d'emballages sous contrat typique.
- Cartons pliants — 42 % — chaque fond de serrure, haut de repli et manche a besoin d'un dé.
- Expéditeurs de carton ondulé — 23 % — principalement rotatif, avec des tolérances d'écrasement plus élevées.
- Étiquettes et autocollants — 12 % — découpe rotative sur rouleau, souvent au fil de l'impression.
- Sacs en papier — 11 % — ouvertures de poignée et bords supérieurs.
- Emballages de boîtes rigides – 8 % — coupé à plat, puis emballé à la main.
- Autre — 4 % — plateaux, présentoirs, inserts en carton.
Les sacs en papier sont la tranche instructive. Un sac avec un poignée découpée plutôt qu'un patch collé, une étape d'assemblage et un matériau séparé sont supprimés, et l'ouverture est produite dans la même presse à plateau qui découpe le contour du sac - la même logique de presse, appliquée à une échelle différente.
Les emballages de boîtes rigides se comportent encore une fois différemment. L'emballage est découpé à plat puis plié à la main autour du carton gris, de sorte que la tolérance pratique est régie autant par l'équipe d'emballage que par la presse, et un fournisseur qui cite la tolérance de presse pour une boîte rigide emballée à la main répond à la mauvaise question.
Qualifier un fournisseur de découpe en six étapes
Envoyez le tableau, pas seulement un PDF
L'épaisseur, le revêtement et le contenu recyclé modifient tous les spécifications du pli. Aucune matrice ne peut être citée avec précision sans un échantillon physique ou une qualité de carton certifiée.
Confirmer le sens du grain sur le tracé
Les plis doivent être parallèles au fil. Un pli à grain croisé sur un carton de 400 g/m² se fissurera quelle que soit la qualité de la matrice, et aucun réencaouttage ne le réparera.
Demander les spécifications du pli par écrit
En règle générale, la largeur du pli est d'environ 1,5 fois l'épaisseur de la planche plus 0,1 mm, la profondeur du pli laissant 60 à 70 % de l'épaisseur de la planche intacte. Demandez les chiffres réels.
Correction de la tolérance d'enregistrement dans le PO
Indiquez le bord de la pince, le sens d'impression et le décalage autorisé, puis convenez du nombre de flans par millier qui peuvent le dépasser avant que le lot ne soit rejeté.
Voir la première feuille et le décompte de préparation
Si un fournisseur ne peut pas dire combien de feuilles ont été consommées lors de la mise en place de la matrice, il ne mesure pas son propre fonctionnement et ce nombre ne s'améliorera jamais.
Convenir de la gestion des déchets et du NQA
Les matrices dénudées, les coins entaillés et les masquages endommagent toutes les surfaces du même échantillon d'inspection. Définissez donc la liste des défauts avant le début de l'analyse, pas après.
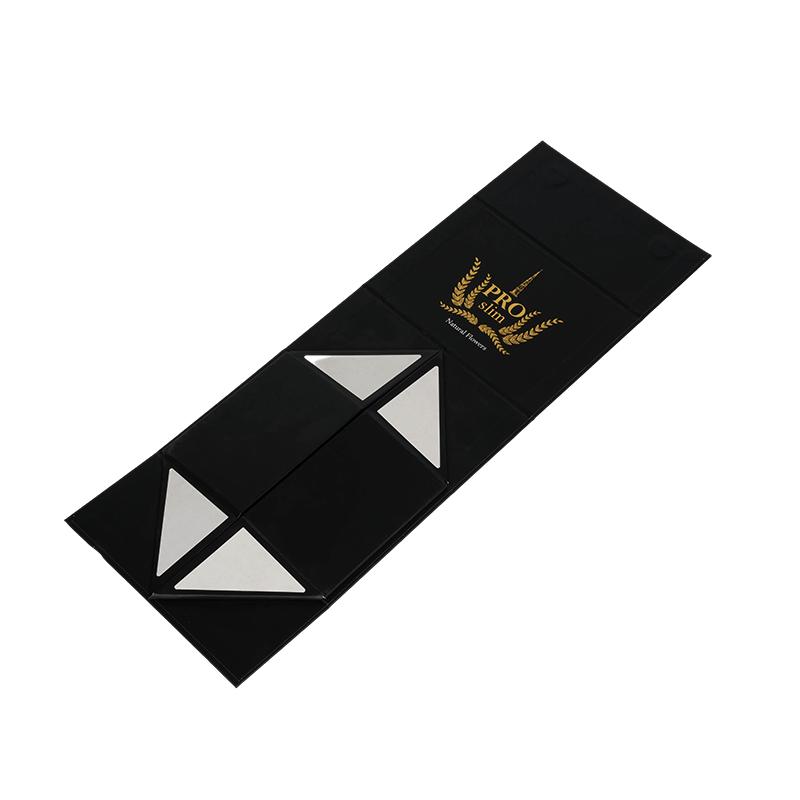 Coffret cadeau noir mat pliable avec feuille d'or L'assemblage du fond verrouillable sans outil, le rangement à plat et la finition mate estampée rendent ce coffret cadeau pertinent lors de l'examen des plis découpés, des défauts de découpage et du pliage reproductible. Voir le produit →
Notes d'entretien, d'usure et de conformité
Une matrice de règle en acier est un consommable. Les règles de coupe résistent généralement à 50 000 à 150 000 impressions sur carton avant réencaouttage ou remplacement ; les règles de rainage se retirent plus tôt car elles absorbent la compression à chaque cycle. Une matrice passée au-delà de ce point produit toujours des flans qui semblent corrects sur la palette et qui se plient mal sur la ligne du client.
Les contre-plaques bougent également. Réparer une matrice usée avec du ruban adhésif à mi-parcours est une pratique normale ; l’ignorer ne l’est pas. Le carton stocké à 65 % d’humidité relative gagne en épaisseur, ce qui rend chaque pli de la matrice légèrement trop peu profond – la même feuille qui s’est bien pliée en janvier peut se fissurer en juillet si le stockage n’est pas contrôlé.
Trois documents comptent plus que la matrice elle-même : un certificat ISO 9001 couvrant le système qualité, une déclaration de contact alimentaire pour le carton et tout adhésif utilisé, et une déclaration écrite sur les limites de migration partout où l'emballage entre en contact avec des aliments. Demandez-les avant le premier tirage de production et conservez les références de lots avec le numéro de matrice afin qu'une réclamation puisse remonter à un outil spécifique et à une séance presse spécifique.
Avant d'approuver une opération de découpe, posez trois questions : quelle est la spécification du pli, quelle est la tolérance d'impression à la découpe et combien de feuilles la préparation a-t-elle consommée. Des réponses claires transforment le prix pour mille en une comparaison équitable plutôt qu’en un pari. Vous pouvez envoyer une ligne de découpe et un échantillon de planche pour un examen de la matrice avant de s'engager dans l'outillage.
Catégorie de produits
L'entreprise est principalement spécialisée dans la fabrication de divers types de boîtes demballage fabriquées à partir de différents matériaux, ainsi que de divers produits en papier.

-
Courriel
[email protected]Numéro De Téléphone
+86-15300896380 -
Adresse
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Liens Rapides
Accueil À Propos De Nous Service Industries Actualités Accueil -
Produits
Emballage Alimentaire Emballage Cosmétique Emballage Cadeau Emballage De Vêtements Emballage Textile Domestique -
n'hésitez pas à nous contacter