English
 日本語
 Français
 Español
 عربى
 italiano
Actualités de l'industrie
 Oct 20, 2026
 Publié par Administrateur
Le processus de découpe expliqué : méthodes, tolérances et coûts d'emballage
Une feuille imprimée de 350 g/m² ne devient pas une boîte pliante jusqu'à ce qu'une règle en acier la heurte. Chaque onglet, fente, pli, encoche et fenêtre de ce flan est une décision prise au stade de la matrice, et ces décisions reviennent plus tard sous forme de bourrages de colle, de plis fissurés le long du pli ou de six pour cent de rebut sur un tirage de 50 000 pièces. Les acheteurs qui comprennent très tôt le processus de découpe ont tendance à discuter des dessins de structure au lieu de discuter des rejets.
La réponse pratique d'abord : c'est la matrice, et non le catalogue de machines, qui définit votre tolérance, et la longueur de course décide si l'outillage à plat ou rotatif est rentable.
La version courte
- La filière fait partie de la définition du produit. Les lignes de coupe, les lignes de pliage, les entailles et les ponts de déchets vivent tous dans une seule forme de contreplaqué.
- Le plateau traite les cartons rigides, le carton ondulé et les tirages courts à moyens ; le rotatif gagne sur un stock mince en volume.
- La tolérance de coupe réaliste sur les cartons à feuilles est d'environ ±0,3 à ±0,5 mm, et non celle de ±0,1 mm suggérée par certaines fiches techniques.
- L’outillage représente un coût unique par conception. En dessous d'environ 5 000 pièces, cela dépasse généralement toutes les autres lignes de coût du devis.
Content
- 1 Ce que le processus de découpe fait physiquement à une feuille
- 2 De l’œuvre d’art au blanc fini : cinq étapes
- 3 À plat ou rotatif : quelle méthode convient à votre course
- 4 Les lignes de coûts que personne ne vous montre
- 5 Où se situe la découpe dans la production d’emballages
- 6 Une courte liste de contrôle avant d'approuver l'outillage
- 7 Entretien, stockage et conformité des matrices
Ce que le processus de découpe fait physiquement à une feuille
Une matrice est une forme de contreplaqué, généralement de 18 à 20 mm d'épaisseur, dans laquelle un laser grave la forme de chaque coupe et pli. La règle en acier est pliée pour s'adapter à ces canaux et pressée de manière à ce que le tranchant soit fier de quelques millimètres du bois. Lorsque le plateau se ferme, la tôle est coincée entre la règle et une plaque d'acier ; là où une règle de coupe rencontre la plaque, la planche est coupée, et là où une règle de pliage rencontre un canal dans la contre-plaque, la planche est comprimée au lieu d'être coupée.
Règle de coupe
Généralement en acier 2 pt ou 3 pt à environ 23,8 mm de hauteur. Il coupe la feuille partout sauf au niveau des entailles, petits espaces non affûtés de 0,5 à 1,5 mm qui retiennent le flan à l'intérieur de la feuille jusqu'à ce qu'il soit éclaté.
Règle de rainage
Se trouve plus bas que la règle de coupe à peu près à l'épaisseur de la planche et s'enfonce dans une matrice environ deux fois plus large que l'épaisseur de la planche. Une matrice assortie se plie proprement ; un canal trop serré fissure la surface enduite le long du pli.
Caoutchouc d'éjection
Le caoutchouc compressible à côté de la règle fait reculer la planche du dé après chaque impression. Une fois durcies, les découpes s'accrochent à la règle et la feuille suivante se retrouve dans un bourrage.
Après la découpe, le squelette des déchets est dénudé, soit par des broches intégrées à l'outil, soit par une station de découpage séparée, et les entailles sont brisées afin que les flans se détachent sans se déchirer. Une fenêtre est ajoutée au même moment où l'outil porte un poste de fenêtrage, c'est pourquoi les structures fenêtrées doivent être confirmées avant la réalisation de la matrice plutôt qu'après.
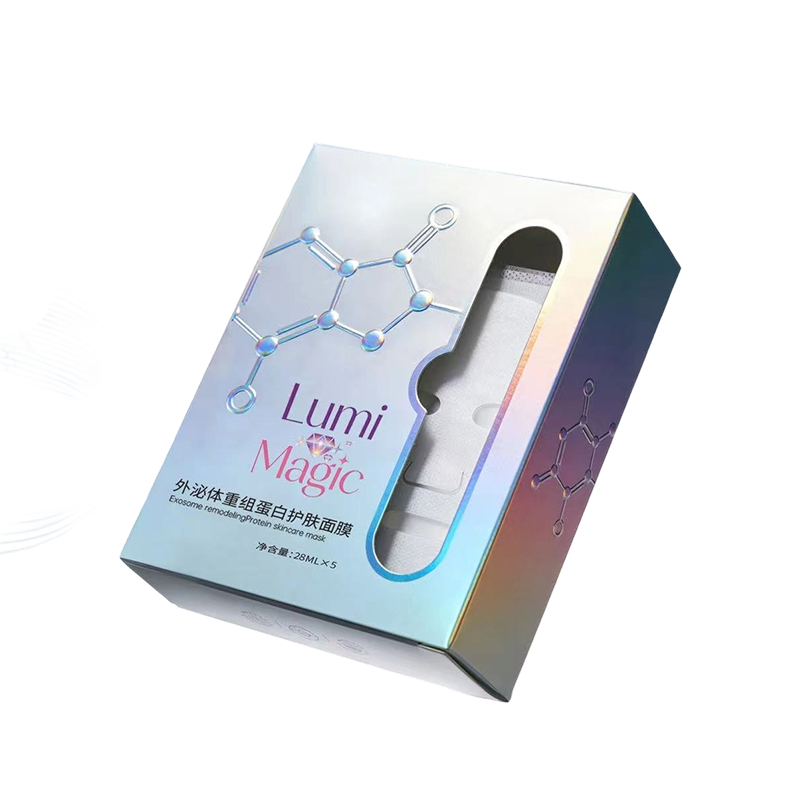 Boîte de soins de la peau irisée découpée avec fenêtre découpée au laser Ce carton de soin irisé emballé à plat utilise une fenêtre découpée au laser sur mesure, ce qui fait de la forme de la fenêtre une décision d'outillage à régler avant la production de la matrice. Voir le produit →
Les fenêtres découpées au laser sur une boîte de soins de la peau rigide en sont un bon exemple : le contour de la fenêtre et le motif de pli se trouvent dans un seul outil, donc une modification de la fenêtre signifie une modification de la matrice.
De l’œuvre d’art au blanc fini : cinq étapes
Structure et ligne de matrice
Une ligne de matrice 1:1 sépare les couches de découpe, de rainage, de perforation et de fenêtre. Vérifiez le jeu des languettes de 0,5 à 1 mm et un rabat de colle d'au moins 12 mm, sinon le colleur pliera le carton de travers, quelle que soit la qualité de sa découpe.
Fabrication de matrices
Contreplaqué découpé au laser, pliage de règles, entaillage et fraisage. Deux à quatre jours ouvrables sont normaux, et une révision après approbation redémarre le chronomètre.
Préparation
Verrouillage, réglage de la pression et repérage sur la feuille imprimée. Attendez-vous à consommer 50 à 150 feuilles et inspectez la profondeur des plis les vingt premières, car les problèmes de plis font surface bien avant les problèmes de coupe.
Courir
Approbation d’abord, puis tirage toutes les 500 à 1 000 feuilles. Surveillez les entailles cassées, qui laissent tomber les flans, et les cintres causés par le caoutchouc fatigué.
Décapage et finition
Enlèvement des déchets, fenêtrage, collage et tout assemblage manuel tel que l'insertion de ruban ou d'aimant. C’est là qu’un flan découpé selon les tolérances devient une boîte expédiable.
À plat ou rotatif : quelle méthode convient à votre course
Les deux méthodes utilisent le même principe, mais les aspects économiques de l’outillage diffèrent fortement. Le plateau presse une feuille plate contre une matrice plate ; Le rotatif enroule la matrice autour d'un cylindre et alimente soit une bande, soit une feuille. Le plateau à plat conserve mieux l'enregistrement sur du carton épais ou pré-imprimé, le rotatif produit plus d'unités par heure sur du papier fin.
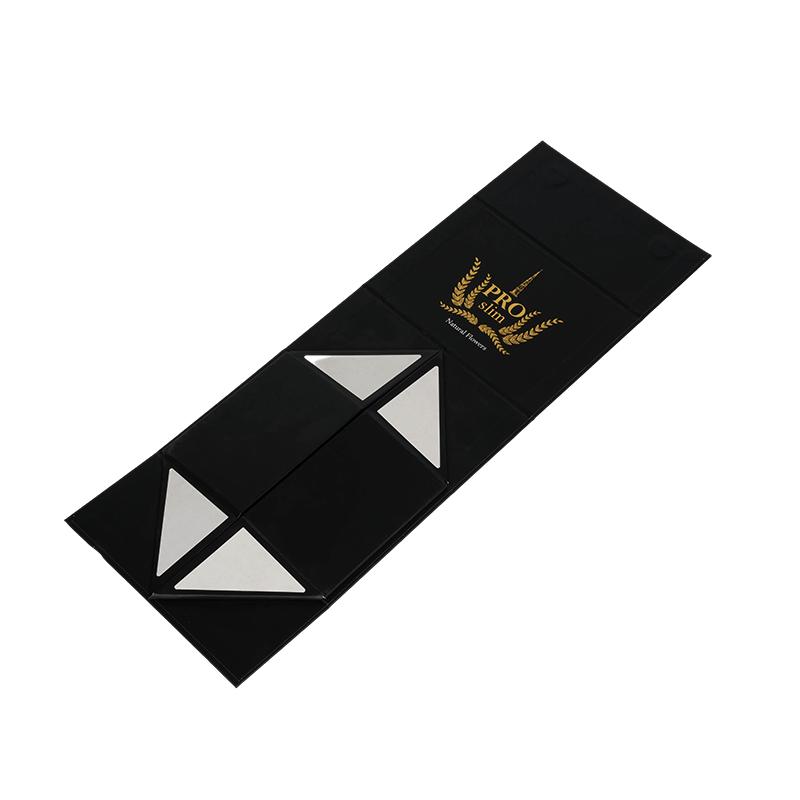 Coffret cadeau pliable à fond verrouillable avec estampage à la feuille d'or Un coffret cadeau à fond verrouillable avec finition noire mate et feuille d'or ; ses languettes imbriquées reposent sur un enregistrement précis des plis et des découpes. Voir le produit →
Un coffret cadeau à fond verrouillable est un point de référence utile : ses quatre verrous de coin ne s'enclenchent de manière fiable que lorsque la matrice maintient la position du pli et la longueur de coupe ensemble, ce qui est carrément un territoire à plat pour des tirages de quelques milliers.
Les lignes de coûts que personne ne vous montre
Demandez à trois fournisseurs le même carton de 5 000 pièces et la répartition provient généralement de l'outillage et de la préparation, et non du prix du carton. À ce volume, la matrice et la configuration dominent le coût unitaire ; poussez la même commande à 40 000 pièces et l’image s’inverse presque complètement.
Deux autres chiffres apparaissent rarement dans une citation. Tout d'abord, la durée de vie de la matrice : une matrice en acier sur un carton de 350 g/m² peut généralement contenir entre 100 000 et 300 000 impressions avant d'être remaniée, et la refonte coûte environ un tiers du prix d'un outil neuf. Deuxièmement, le fluage des tolérances : une matrice de pliage usée élargit la ligne de pliage d'une fraction de millimètre, ce qui est suffisant pour ouvrir un carton à fond automatique sur une ligne de remplissage. Un défaut non plus est visible sur un échantillon ; les deux apparaissent deux semaines après le début de la production.
Où se situe la découpe dans la production d’emballages
Groupes de volumes découpés où un flan doit être expédié à plat et érigé rapidement à la main ou à la machine. Les cartons pour aliments et boissons occupent toujours la plus grande part car ils combinent un volume élevé avec un enregistrement strict sur le carton imprimé ; la beauté et les soins personnels suivent, animés par des structures vitrées et rigides qui nécessitent des bords nets.
La tranche du sac et de l'étiquette est souvent négligée, mais c'est là que la découpe effectue un travail structurel silencieux : une poignée découpée sur un sac de transport kraft doit survivre à une charge complète sans déchirer le bord supérieur, et cette performance est déterminée par la forme de la coupe et le rayon à l'extrémité de chaque fente de poignée plutôt que par le seul grammage du papier.
Une courte liste de contrôle avant d'approuver l'outillage
En pratique, l’approbation d’un dé est une décision à sens unique. Parcourez ces points avant que l'outil ne passe au laser, car chacun est moins cher à fixer sur l'écran que sur le contreplaqué.
- Confirmez le sens du grain par rapport au pli principal. Le pliage dans le sens du fil sur un carton de 400 g/m² est la cause la plus fréquente de dos fissurés.
- Demandez un échantillon blanc de la structure exacte, non collé, afin de sentir le pli avant l'approbation de la décoration.
- Vérifiez que la ligne de découpe indique l'épaisseur de la planche, la largeur de la matrice de pli et les positions des entailles, et pas seulement un contour.
- Convenez du propriétaire de l'outil, de l'endroit où il est stocké et du nombre d'impressions déjà générées s'il est réutilisé.
- Définissez un AQL pour les fissures dans les plis et les déchirures séparément des défauts d'impression ; ils échouent pour différentes raisons.
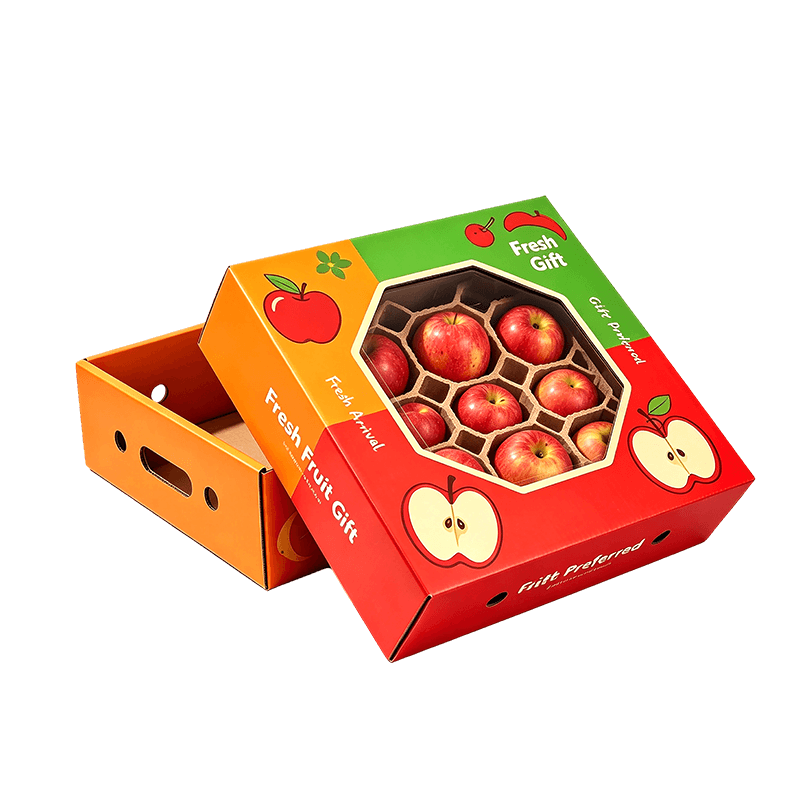 Boîte-cadeau de fruits pliable avec fenêtre et insert en nid d'abeille Un coffret cadeau de fruits en carton ondulé avec fenêtre octogonale, insert en nid d'abeille et poignée intégrée ; la poignée, la fenêtre et l'insert sont découpés en un seul passage. Voir le produit →
Les caisses à fruits pliables en nid d'abeille et à poignée intégrée constituent un bon test pour cette liste de contrôle : la poignée, la fenêtre et l'insert en nid d'abeille sont découpés en une seule passe, de sorte que toute modification apportée à un élément recoupe les trois. Si vous comparez les structures pour une saison à venir, cela vaut la peine envoyer la ligne de filière et le volume cible à l'équipe de conversion avant que l'œuvre ne soit finalisée.
Entretien, stockage et conformité des matrices
Garder l'outil honnête
Conserver les matrices à plat dans un support, sans les pencher, à une humidité relative de 45 à 55 pour cent ; le contreplaqué qui gonfle et sèche perd son enregistrement. Étiquetez chaque matrice avec le code de conception, l’épaisseur de la planche et le nombre d’impressions. Inspectez le caoutchouc et les entailles toutes les 20 000 impressions et vérifiez le polissage de la matrice de pliage, qui modifie silencieusement la qualité du pli avant qu'un défaut visible n'apparaisse.
Ce que demandent les acheteurs
Pour le contact alimentaire, le cadre pertinent est le règlement UE 1935/2004 avec le règlement BPF 2023/2006, ou FDA 21 CFR pour le marché américain. Notez qu'une découpe expose des fibres fraîches le long de chaque bord coupé, les tests de migration doivent donc couvrir le bord coupé et pas seulement la surface imprimée. Les lubrifiants utilisés sur la filière et les broches de dénudage doivent être de qualité alimentaire là où l'emballage touche le produit. La chaîne de contrôle sur papier sous FSC ou PEFC et le contrôle des processus sous ISO 9001 sont les documents justificatifs que la plupart des acheteurs au détail demandent en plus des spécifications.
Sur une ligne bien gérée, le processus de découpe est invisible : les flans arrivent à plat, plient en équerre et collent sans ajustement. Lorsqu'il est invisible, l'outil a été spécifié correctement. Lorsque ce n’est pas le cas, l’argument remonte presque toujours à une décision prise sur la ligne de dé.
Catégorie de produits
L'entreprise est principalement spécialisée dans la fabrication de divers types de boîtes demballage fabriquées à partir de différents matériaux, ainsi que de divers produits en papier.

-
Courriel
[email protected]Numéro De Téléphone
+86-15300896380 -
Adresse
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Liens Rapides
Accueil À Propos De Nous Service Industries Actualités Accueil -
Produits
Emballage Alimentaire Emballage Cosmétique Emballage Cadeau Emballage De Vêtements Emballage Textile Domestique -
n'hésitez pas à nous contacter