English
 日本語
 Français
 Español
 عربى
 italiano
Actualités de l'industrie
 Sep 21, 2026
 Publié par Administrateur
Conception d'emballages grand public : décisions en matière de structure, de coûts et d'approvisionnement pour les marques
Une chaîne de boulangerie signe une boîte à gâteaux vitrée en mars. Au moment où 40 000 unités arrivent dans l'allée réfrigérée en juillet, la fenêtre du film s'est embuée, les coins découpés se sont fissurés sur deux palettes et le ton kraft ne correspond plus à l'affichage en magasin pour lequel il a été approuvé. Rien ne s'est mal passé avec l'illustration. Tout s'est mal passé avec les spécifications.
La conception d’emballages de consommation est une décision de fabrication avant d’être une décision graphique. La structure décide de ce qui survit à une pile de palettes, la qualité du matériau décide de la durée pendant laquelle le produit reste vendable et la méthode d'impression décide si la couleur approuvée dans un PDF survit au contact avec une presse. Les marques qui les traitent comme des détails de production après la signature de l'illustration paient généralement deux fois pour le même changement : une fois lors d'une réimpression, une fois en retour.
Conclusion d'abord : verrouillez quatre variables dans cette séquence : structure, matériau et barrière, impression et finition, puis graphiques et copie. Inverser cet ordre est l'habitude la plus coûteuse dans la conception d'emballages grand public, car chaque changement en aval rouvre la ligne de découpe, l'outillage et les plaques d'impression en même temps.
Les conseils ci-dessous sont destinés aux acheteurs, aux chefs de marque et aux développeurs de produits qui s'approvisionnent en emballages en papier imprimé en séries d'environ 1 000 à 500 000 unités, où une erreur de découpe de 2 mm devient une perte à quatre chiffres et un glissement de tolérance de 0,5 mm devient un arrêt de la ligne de remplissage.
Content
- 1 Les quatre décisions qui façonnent la conception des emballages de consommation
- 2 Comparaison des formats courants : coût, outillage et ajustement
- 3 Les mesures cachées que la plupart des acheteurs ne suivent jamais
- 4 Où se situe réellement la demande d’emballages de consommation
- 5 Coût, outillage et retour sur investissement : un chemin de sélection pratique
- 6 Conformité, maintenance et discipline de stockage
- 7 Que demander à un partenaire de fabrication
Les quatre décisions qui façonnent la conception des emballages de consommation
La plupart des dossiers de conception arrivent à l’usine sous la forme d’une illustration finie accompagnée d’une dimension approximative. Il s'agit d'un dossier pour une affiche, pas d'un paquet. Un brief prêt pour la production répond à quatre questions dans l'ordre, et chaque réponse contraint la suivante.
1. Structure et ligne de démarcation
L’épaisseur du panneau détermine la géométrie du pli. Un carton de 350 g/m² se froisse proprement à 0,5 mm de profondeur ; ce n'est pas le cas d'un film rigide de 1 200 microns. Des tolérances de découpe de plus ou moins 0,5 mm sont normales, des tolérances de couture collées de plus ou moins 1 mm sont normales, et tout ce qui est plus serré que cela appartient aux spécifications d'une ligne de remplissage, pas à une liste de souhaits.
2. Matériau et barrière
Le kraft non couché respire, le carton blanc couché résiste à la graisse et le film métallisé ou laminé en aluminium bloque l'oxygène et l'humidité. Pour le café torréfié, un taux de transmission d'oxygène inférieur à 5 cc par mètre carré et par jour dans des conditions standard est l'objectif pratique, c'est pourquoi une vanne de dégazage unidirectionnelle et un stratifié à haute barrière constituent la construction standard plutôt qu'une mise à niveau haut de gamme.
3. Imprimez et terminez
La lithographie offset présente une différence de couleur de 3 ou moins sur l'échelle CIE sur une longue période ; L'impression flexographique est plus rapide et moins chère en volume, mais plus difficile à maintenir en dessous de 5 sur des solides denses. La lamination douce au toucher masque les éraflures, la lamination mate montre les empreintes digitales et l'estampage épais peut briser suffisamment la structure de la fibre pour se fissurer au niveau d'un pli.
4. Graphiques, copie et conformité
Laissez une zone calme d'au moins 2 mm autour de tout bord de code-barres, gardez le texte sur les allergènes et le poids net à une lisibilité qui survit à un rétrécissement de 30 % en rayon, et confirmez que la copie du panneau avant correspond au marché de destination avant que les plaques ne soient brûlées. Le texte de conformité modifié après le placage est une réimpression complète et non une modification.
Lorsque les quatre décisions sont prises en même temps, le dossier produit un colis qui se remplit, est expédié et se vend. Lorsque la structure est traitée comme une case à cocher, le dossier de conception devient discrètement une commande de réimpression.
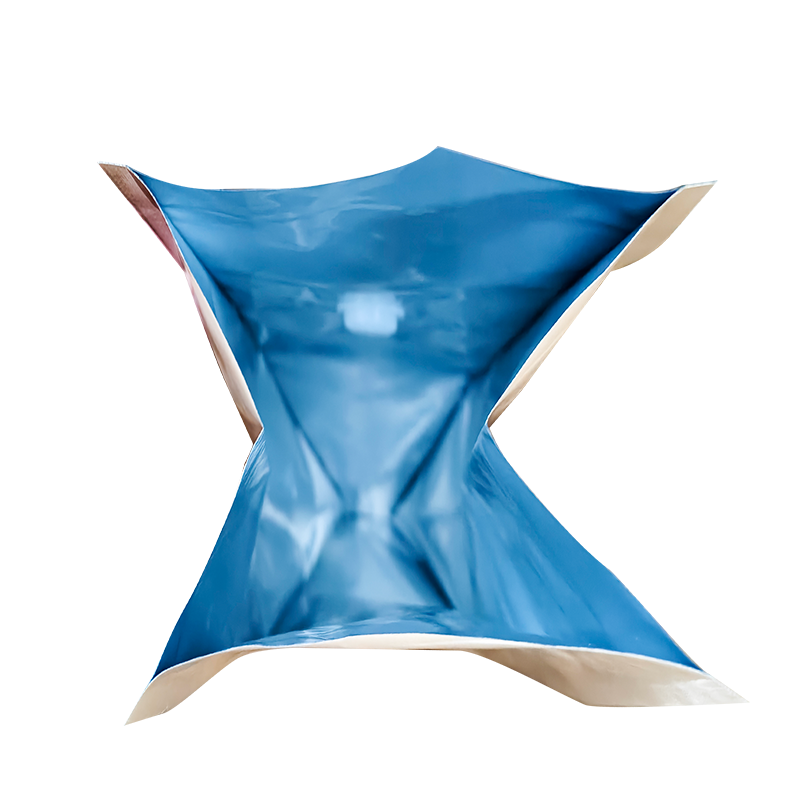 Sac d'emballage flexible pour café (avec valve de ventilation/ouverture facile à déchirer) Le sac d'emballage flexible de café (avec valve de dégazage / encoche de déchirure) est construit à partir de stratifiés multicouches à haute barrière (généralement PET/AL/PE ou PET/VMPET/PE), offrant... Voir le produit →
Comparaison des formats courants : coût, outillage et ajustement
Le choix du format est généralement considéré comme une question esthétique. En pratique, il s'agit d'une question d'outillage à laquelle est attachée une réponse en termes de coût par unité, et les chiffres évoluent plus rapidement que ce que la plupart des équipes de marque prévoient entre un essai de 5 000 unités et une commande de 50 000 unités.
Lisez la colonne des outils comme une colonne de risques. Une matrice en boîte rigide de 2 500 $ répartie sur 5 000 unités ajoute 0,50 $ par unité ; réparti sur 50 000 unités, il ajoute 0,05 $. En dessous d'environ 5 000 unités, les cartons pliants, les sacs en papier et les pochettes gagnent presque toujours en termes de coût au débarquement. Ils perdent en valeur perçue, c'est pourquoi les cadeaux, les soins de la peau et les confiseries haut de gamme adoptent toujours une construction rigide et absorbent l'outillage.
Les formats à faible outillage ont leur propre plafond. Sacs à emporter kraft recyclables et les boîtes alimentaires semi-rigides maintiennent le coût des assiettes à moins de 900 $, mais elles ne peuvent pas fournir la fermeture magnétique ou le plateau emboîté dont dépend un coffret cadeau haut de gamme. Faites correspondre le format au prix, pas au mood board.
 Plateau en papier à gâteau rigide compartimenté (pour cupcakes, muffins et mini gâteaux) Une solution de support interne hautement fonctionnelle, essentielle pour les gâteaux de petit format, offrant rétention de forme, hygiène, polissage visuel et rentabilité dans un système intégré ... Voir le produit →
Les mesures cachées que la plupart des acheteurs ne suivent jamais
Les échecs sur le terrain remontent rarement à l’illustration. Dans les données de production de première diffusion sur un cycle typique de douze mois, cinq causes profondes expliquent presque toutes les réclamations d'emballage qui survivent au contrôle qualité.
Le manque de barrière et la compression du transit représentent ensemble près de la moitié de tous les échecs, mais ni l'un ni l'autre n'apparaissent sur la plupart des dossiers d'emballage. La défaillance de la barrière se manifeste par un produit périmé ou un sachet qui a absorbé l'humidité ambiante avant la date de péremption. La compression du transit apparaît sous la forme de coins écrasés après un test d'empilement qui n'a jamais été exécuté.
Deux chèques comblent la majeure partie de cet écart. Tout d’abord, exécutez une simulation de distribution selon un protocole reconnu tel que ISTA 3A ou ASTM D4169 avant de couper l’outillage, en utilisant le poids réel rempli et la hauteur réelle de la palette. Deuxièmement, vérifiez les performances en matière d'humidité et d'oxygène avec un essai de durée de conservation dans des conditions accélérées plutôt que d'accepter la fiche technique d'un fournisseur de film comme preuve de votre remplissage spécifique.
Où se situe réellement la demande d’emballages de consommation
La composition des catégories est plus importante que la plupart des acheteurs ne le pensent, car elle détermine les structures qu'une usine gère quotidiennement et celles qui nécessitent une courbe d'apprentissage. La répartition ci-dessous reflète le modèle de demande de renseignements sur les projets d'emballages en papier personnalisés et détermine les délais de livraison autant que le prix.
- Nourriture et boissons : 38 pour cent
- Beauté et soins personnels : 24 pour cent
- Cadeaux et courses festives : 17 pour cent
- Vêtements : 12 pour cent
- Textile de maison : 9 pour cent
Le volume des aliments et des boissons maintient la capacité des films kraft, résistants aux graisses et barrières occupée tout au long de l'année. La demande en matière de beauté et de soins de la peau se concentre dans les constructions rigides à couvercle, à base et à tiroirs, où les prix unitaires sont quatre à six fois plus élevés et les attentes en matière de qualité suivent. Les travaux festifs constituent le bloc le plus saisonnier : la capacité entre septembre et décembre se resserre en premier, de sorte que les projets offerts qui confirment l'outillage au cours du premier semestre permettent généralement d'économiser de l'argent et des risques de calendrier.
Coût, outillage et retour sur investissement : un chemin de sélection pratique
Un projet d'emballage passe par cinq portes. Ignorer l’un d’entre eux déplace le coût vers le bas, où il se multiplie.
1. Brief et dieline (2-3 jours)
Confirmez le format, la qualité du carton, les dimensions, le poids rempli, la hauteur d'empilage et l'itinéraire d'expédition. Une hauteur d’empilage vague est la cause la plus fréquente d’un changement structurel tardif.
2. Échantillon structurel (3-5 jours)
Coupez un échantillon blanc et faites-le passer par votre processus de remplissage ou d'emballage. Les problèmes d'ajustement sont peu coûteux à résoudre ici et coûteux à résoudre après l'outillage.
3. Imprimer la preuve (3-7 jours)
Approuver un retrait de couleur sur le substrat final avec la finition finale. Le laminage modifie la perception, donc approuver sur du papier non couché est un piège connu.
4. Production (12-18 jours)
Approuvez le premier article directement, puis auditez en ligne. Les boîtes rigides fonctionnent plus lentement que les cartons pliants, et les boîtes estampées à chaud ou à fenêtre fonctionnent encore plus lentement.
5. QC entrant (2-3 jours)
Échantillonnez par rapport à une limite d'acceptation convenue, vérifiez le nombre de cartons emballés et déposez les déclarations de matériaux au niveau du lot avec l'expédition.
Le dossier de retour sur investissement est plus facile à construire que ce que la plupart des équipes pensent. Si une plaquette redessinée coûte 1 200 $ en nouvel outillage et réduit les dommages pendant le transport de 3,5 % à 1,2 %, une commande de 20 000 unités d'une valeur au débarquement de 4,00 $ évite environ 460 unités endommagées d'une valeur d'environ 1 840 $. L'outillage est rentabilisé dès la première utilisation, et chaque commande ultérieure entraîne des économies sans frais supplémentaires.
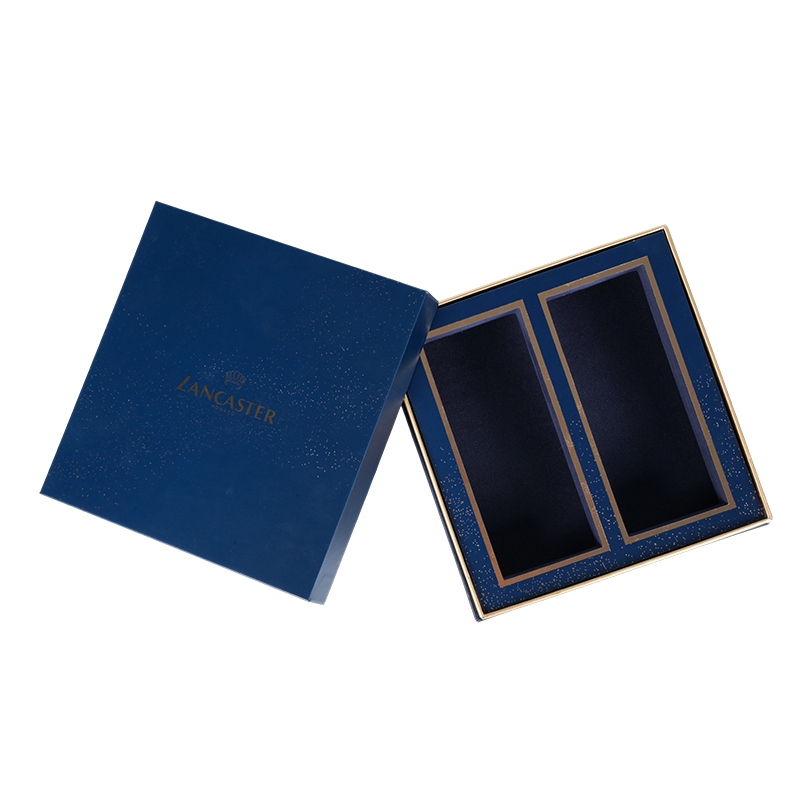 LANCASTER MONACO Luxueux coffret cadeau deux pièces bleu profond mat et estampillé or Le coffret cadeau de luxe LANCASTER MONACO est méticuleusement conçu en utilisant la technique de montage classique « couvercle et base ». Construit sur un noyau en carton gris haute densité, il est... Voir le produit →
Conformité, maintenance et discipline de stockage
Les échecs de conformité ne s’annoncent pas sur les étagères. Ils font surface aux douanes, lors d'un audit chez un détaillant ou dans un avis de rappel des mois après l'expédition du lot.
- Confirmer le statut de contact alimentaire pour le marché de destination : UE 10/2011, US FDA 21 CFR 176.170 pour le papier et le carton et GB 4806.8 pour le papier destiné à entrer en contact avec des aliments en Chine.
- Spécifiez des encres et des revêtements à faible migration là où un contact direct ou quasi direct avec les aliments est possible, et évitez les encres offset à base d'huile minérale sur les emballages alimentaires primaires.
- Traitez les tests de migration et les déclarations comme des documents au niveau du lot, et non comme des documents au niveau du projet, afin de pouvoir répondre à un audit avec l'expédition en question.
- Conservez l'emballage fini entre 15 et 25 degrés Celsius et une humidité relative de 45 à 60 pour cent. Le carton laminé dans un entrepôt humide se déforme en quelques semaines et le carton déformé coince les lignes de remplissage.
- Examinez honnêtement la recyclabilité : les fenêtres en film, l'estampage à chaud et le laminage intensif réduisent la récupération du papier, de sorte que les alternatives mono-matériaux méritent d'être citées au stade de la conception plutôt qu'après.
Les acheteurs qui suivent l’évolution de la réglementation devraient consulter les recherches tierces sur sécurité des emballages destinés au contact alimentaire , qui couvre les résultats de migration et les tendances de substitution de matériaux qui atteignent souvent les exigences d'approvisionnement un an plus tard.
Que demander à un partenaire de fabrication
La plupart des problèmes de qualité dans la conception des emballages de consommation remontent à des transferts entre un concepteur, un imprimeur et un fabricant de boîtes. Moins de fournisseurs dans la chaîne signifie moins de places pour qu'une tolérance de 0,5 mm disparaisse.
- Demandez si l'impression, la découpe, l'estampage, le laminage et la fabrication de boîtes se font sous un même toit ou chez quatre fournisseurs.
- Demandez le délai de livraison de l'échantillon séparément du délai de production et confirmez lequel s'applique à une nouvelle commande.
- Demandez la certification de gestion de la qualité et le plan d’échantillonnage pour acceptation utilisé lors de l’inspection finale.
- Demandez comment sont établies les déclarations de matériaux pour les emballages destinés au contact alimentaire ou cosmétiques et si elles sont liées à des lots.
- Demandez deux références d'exportation récentes dans votre propre catégorie, puis vérifiez leurs délais de livraison plutôt que leurs compliments.
Un programme d'emballage qui commence par la structure, respecte les tolérances grâce à l'outillage et se termine par une documentation au niveau des lots n'éliminera pas toutes les surprises d'une chaîne d'approvisionnement. Cela déplacera les surprises vers la planche à dessin, où elles coûteront une conversation au lieu d'un conteneur.
Catégorie de produits
L'entreprise est principalement spécialisée dans la fabrication de divers types de boîtes demballage fabriquées à partir de différents matériaux, ainsi que de divers produits en papier.

-
Courriel
[email protected]Numéro De Téléphone
+86-15300896380 -
Adresse
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Liens Rapides
Accueil À Propos De Nous Service Industries Actualités Accueil -
Produits
Emballage Alimentaire Emballage Cosmétique Emballage Cadeau Emballage De Vêtements Emballage Textile Domestique -
n'hésitez pas à nous contacter